壳体外形看起来简单,内部的材料交汇处却可能很复杂。厚实的螺钉安装柱接在薄底板上,或多条加强筋集中在一个角落,改变的不只是零件重量,还会影响金属充填、热量传递和铸件脱模。
本文以电子设备壳体为示意,说明模具设计确认前应在产品模型上检查哪些问题。不提供通用最小壁厚或固定筋厚比例:合适的尺寸取决于合金、充填距离、设备、载荷及具体模具结构。
01 / 08
先检查壁厚连续性,再讨论减薄
名义壁厚是零件设计的基础截面,并不意味着所有位置必须完全相同。应比较底板、侧壁、转角、法兰和连接过渡。薄壁突然连接到大块实体,会形成局部热量不均;较厚部位的冷却过程不同,需要重点评估收缩相关缺陷与变形风险。
解决办法不是把所有部位都减薄。较长的充填路径或受力较大的安装位置,可能需要其他方案。应与压铸制造团队结合进料路线、排气及温控讨论壁厚分布。NADCA 均匀壁厚指南说明的是设计原则,而不是适用于所有壳体的单一数值。
对最厚的连接部位建立剖面。在功能允许时,可研究去除多余实体、抽芯减重和采用平缓过渡,同时保留密封、紧固件受力与计划加工所需的材料。涉及产品结构的调整,需要产品方确认。
剖开检查壁厚
突变的厚大连接处
更连续的截面
02 / 08
沿有效受力路径设置加强筋
加强筋需要承担明确作用,例如连接安装柱与侧壁,或限制大面积底板弯曲。如果增加高度或厚度导致交汇处过厚、干涉相邻特征,或使充填与脱模更困难,就不能简单认为越大越好。
检查筋根、筋与筋交点,以及附近特征之间的空间。加入适当的根部圆角和拔模斜度后,还应重新查看局部截面。看起来圆滑的过渡,在拥挤交点处也可能堆积大量材料;同时应给模具钢材和后续修整、加工留下合理空间。
不要把塑料注塑的筋厚百分比直接作为铝压铸规则。NADCA 加强筋指南介绍了筋对刚度和金属流动的作用;实际厚度、高度与间距仍需针对零件确认。
检查完整连接区域
中空安装柱
加强筋与根部过渡
03 / 08
把安装柱作为中空受力结构审查
安装柱是紧固位置周围凸起的结构,只看外径无法判断是否适合制造。应剖开柱体及根部:即使中间有孔,柱体与底板、侧壁的连接处仍可能形成厚大实体。检查范围要覆盖整个连接区域。
说明紧固件类型、有效连接长度、装配载荷,以及孔是压铸成形、钻孔、攻丝还是采用其他精加工。这些选择会影响预铸孔、刀具可达性和必须保留的材料。预铸底孔并不等于已经完成的螺纹连接。
安装柱内外表面需要考虑脱模方向,支撑筋也需要合理过渡。柱体离侧壁太近时,应检查两者之间的模具钢材是否受到限制。NADCA 安装柱设计指南解释了中空结构、加强筋、圆角和拔模之间的关系。
04 / 08
一起检查脱模、装配空间与加工
结构受力合理,并不意味着能够直接开模取出。应按预定开模方向检查筋侧面和安装柱内孔;侧向特征可能需要活动型芯或后续加工。拔模会使截面沿高度变化,因此要明确功能厚度或配合尺寸在哪个位置控制。
还要给螺丝刀、攻丝工具、夹具和配合零件留出空间,明确关键密封面和接触面。计划加工的表面,应先区分成品轮廓与铸件余量,再调整附近筋位。更多脱模判断可参阅分型线、拔模与倒扣文章。
05 / 08
示例:电子设备壳体如何审查
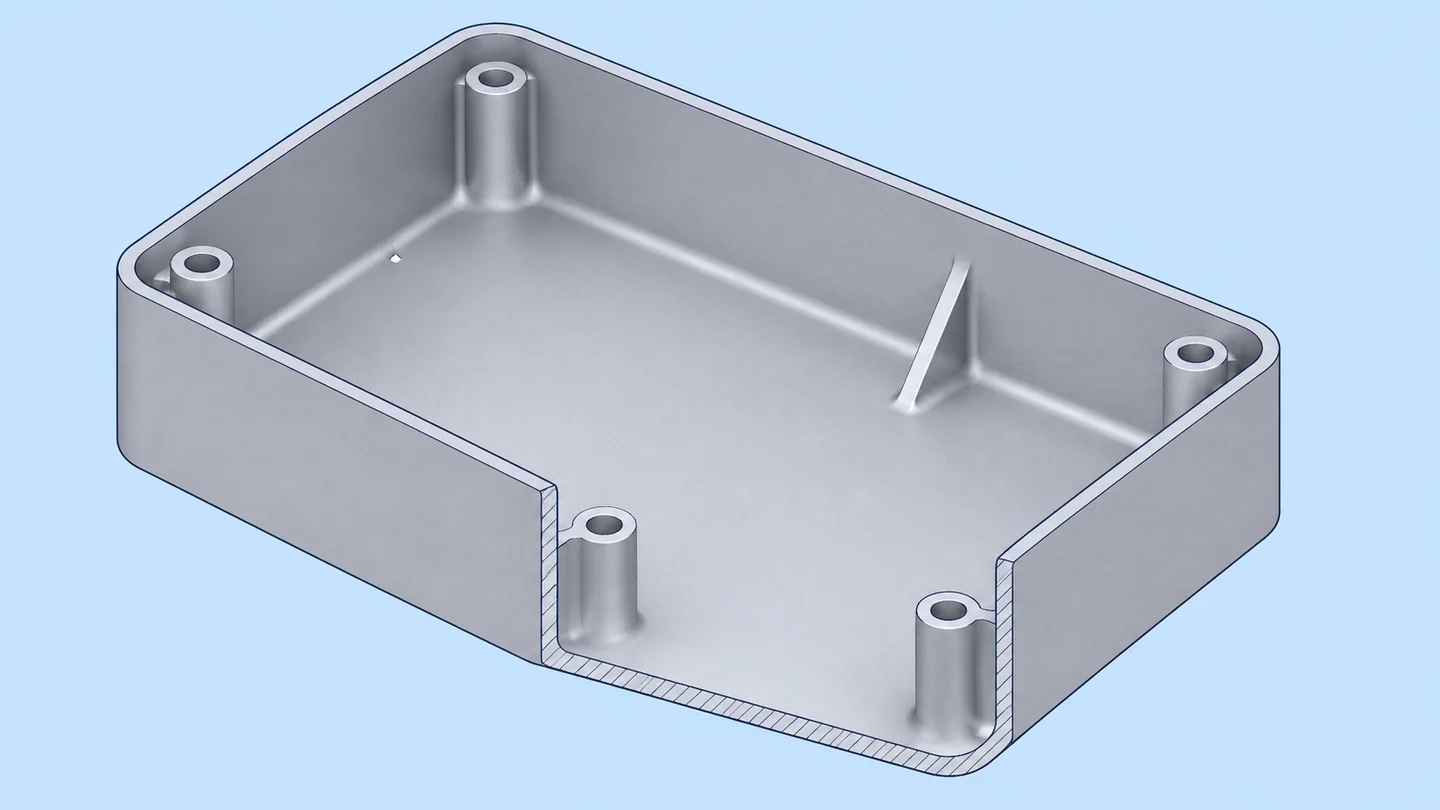
假设一个壳体有四个固定柱、平整的上盖接口和两条内部筋。以下仅为教学示例,不代表已交付客户项目或已经验证的压铸方案。
- 先标出不能随意改变的接口。 确认上盖密封、PCB 安装空间和螺钉位置,再提出结构调整。
- 剖开安装柱根部。 检查是否在底板上增加了不必要的实体,研究中空与平缓过渡,同时保留紧固件所需支撑。
- 追踪加强筋受力路径。 保留有明确作用的筋,审查没有必要却集中材料的交汇处。
- 共同检查制造路线。 将充填、脱模、工具空间和固定孔加工方案放在一起讨论。
- 记录确认版本。 产品模型、尺寸和待解决事项必须对应同一版本,再进入模具设计确认。
模型更轻,不一定代表方案更好。真正有用的是产品功能和拟采用的制造方式已经一起得到审查。
06 / 08
审查资料应包含什么
| 部位 | 需要标出的信息 | 需要确认的事项 |
|---|---|---|
| 壁厚与过渡 | 薄壁和厚大连接处剖面 | 哪些结构可调整而不影响功能? |
| 加强筋 | 载荷方向、间隙和交汇特征 | 每条筋是否提供有效支撑并可脱模? |
| 安装柱 | 紧固件、孔加工与装配要求 | 哪些直接铸出,哪些加工,需保留什么材料? |
| 功能表面 | 密封、定位与接触面 | 哪些表面和尺寸最重要? |
| 产品版本 | 一致的三维模型、二维图与变更说明 | 哪个版本作为报价和设计审查依据? |
未解决的问题应明确列出,不能悄悄用通用尺寸代替。仿真或工程审查可辅助评估,但精美的 CAD 图片本身不能证明铸造质量或结构强度。
07 / 08
常见问题
所有铝壳体都有统一推荐壁厚吗?
没有。零件尺寸、合金、充填距离、结构和性能要求都会影响可行截面。应依据制造团队对具体零件的审查,而不是脱离工艺条件套用一个数值。
加强筋一定能代替加厚壁面吗?
不能。筋可以改善特定方向的刚度,但不自动满足密封、冲击、疲劳或紧固件要求。必须将产品载荷和压铸结构一起评估。
安装柱中间铸出孔,就不用加工了吗?
不一定。最终孔径、螺纹、位置和表面状态可能仍需后续加工。开模前应说明成品要求,并确认铸造与加工方案。
08 / 08
把审查意见变成清晰的模具询价
提供清晰的二维或三维产品图,或说明可评估实物样品,并附关键接口和当前版本。报价资料准备指南介绍了初期资料;公差、基准与加工余量文章进一步说明成品要求如何表达。
EXACTMEC 提供定制铝压铸模具,并协调中国制造合作伙伴。付款后进行模具设计审查,明确确认后再制造;试模样品由客户测试认可后安排模具交付。可提交模具询价,讨论您的零件对应的项目范围。