两家供应商拿到同一份三维模型,报价依据却可能不同。一家默认孔保留铸态,另一家包含钻孔和精加工;CAD 中看起来平整的密封面,也可能没有说明平面度、测量基准和检验阶段。
开模前,应把重要尺寸与零件功能、制造阶段和测量方式对应起来。本文以电机端盖为概念示例,不给出通用公差或加工余量值,配图也不是可用于制造的正式图纸。
01 / 08
从装配功能识别关键要求
列出决定装配与性能的接口,例如轴承座、轴孔、安装面、螺栓孔组或密封面,并说明各自作用。定位轴承的孔与仅供螺栓穿过的间隙孔,承担的功能并不相同。
区分尺寸大小与特征之间的位置、方向关系。只有直径公差,不能完整表达孔相对于安装面的位置和方向;一个表面的平面度,也不等于它与另一表面的相对关系。应采用合适的图纸控制要求,并注明适用标准与版本,不要指望一条普通正负公差注释表达所有要求。
不必把整张图的公差都收紧来显得精密。先按功能分配要求,再判断哪些可保留铸态、哪些需要加工。NADCA 产品规范标准涉及尺寸和几何公差,但具体应用仍需项目双方确认。
02 / 08
基准应反映零件实际定位方式
基准是从指定基准要素建立的理想参考,并不是在 CAD 中最容易点击的边。应明确装配、加工和检验分别通过哪些实体表面或特征定位,以及它们属于铸态还是加工状态。
对电机端盖而言,安装面可以作为主要参考,孔轴线用于定心,另一个特征用于控制周向方向。这只是一种可能的概念,不是完整基准体系;实际顺序与控制要求,应由工程人员按功能确定。
同时检查夹具如何建立这些参考。粗糙、有拔模斜度或不连续的铸造表面,可能无法按想象稳定贴合。加工和检验使用不同基准体系时,要说明两者如何关联,不能把两种装夹结果直接视为等同。
先明确定位,再讨论测量
- 1安装面参考
- 2定心参考
- 3周向定位
03 / 08
区分同侧成形与跨分型尺寸
由同一半模具形成的两个特征之间的尺寸,与跨越分型面的尺寸,影响因素不同。模具合拢、活动零件位置等工艺因素可能产生不同影响;零件形状、特征位置和适用公差类别也需要一起考虑。
标出关键特征分别由同一半模、另一半模还是活动型芯成形。在确定尺寸方案前讨论拟采用的分型线。功能允许时,可研究调整参考方式或特征布局,减少对多个模具构件相对位置的不必要依赖。
同侧成形不代表自动达到某个具体公差。制造团队仍需结合尺寸、合金、模具、工艺和测量方法评估。报价中应清楚区分铸态能力和加工后能力。
04 / 08
制造模具前明确加工余量
加工余量是从铸件表面到成品表面计划去除的材料,不是普通公差,也不是收缩率。外表面可能在成品轮廓外保留材料;内孔的预铸孔径则可能小于成品孔径。实际方式取决于特征制造路线。
余量不足可能造成局部无法完全加工;余量过多会增加切削时间、改变局部截面,并可能暴露内部孔隙。应结合铸件波动、定位方式、变形、刀具可达性和成品要求共同确定。CWM 压铸设计与规范指南中的加工规划部分可作为背景参考。
铸件模型与成品模型应能明确区分,版本一致,并标出加工面。不能让模具制造方只凭成品三维模型猜测哪里留余量;应确认谁定义铸件轮廓、哪个版本用于开模。
区分铸件与成品轮廓
- 1铸件余量轮廓
- 2成品边界
- 3计划去除的材料
05 / 08
确认在哪个阶段、如何测量
注明检验状态:铸态、去浇口修整后、加工后,或指定表面处理后。确认定位基准、特征定义、适合的测量方法和功能测试。卡尺读数、检具和三坐标测量,可能分别回答不同问题。
同时明确客户对试模样品做哪些测试。装配配合、密封或轴承安装,可能需要线性尺寸清单以外的验证。如需报告、专用检具或特殊试验,应纳入约定范围,不能默认每个模具订单都包含。
涂层和表面处理也可能影响最终接口。如果尺寸适用于处理后状态,应明确标注,并结合拟用工艺审查。模型与图纸要求不一致时,应在确认前解决。
06 / 08
示例:电机端盖的尺寸审查
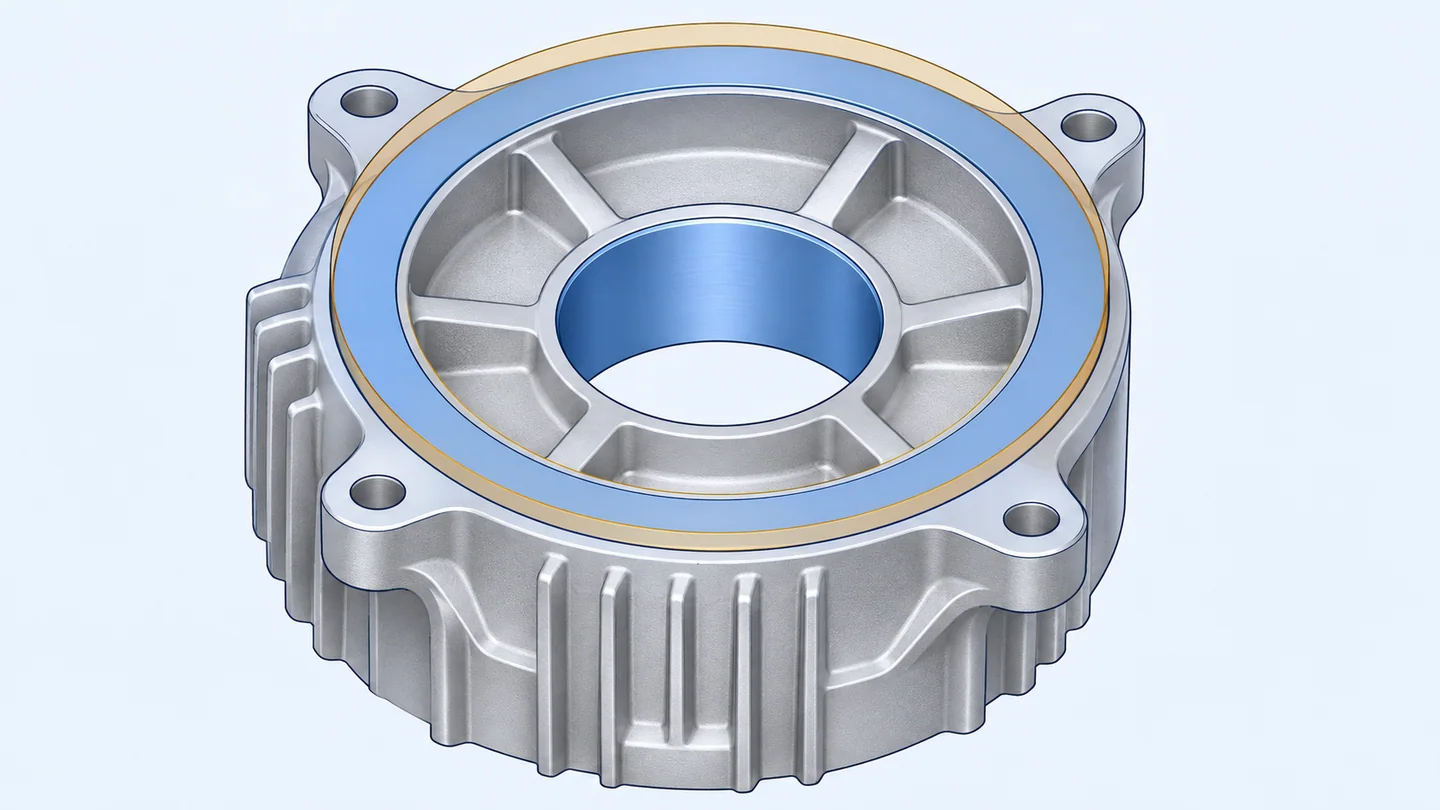
这个概念示例包含中心孔、安装法兰和螺栓孔组,不代表已完成客户项目或保证达到某种工艺能力。
- 解释接口功能。 说明中心孔用于轴承定位、导向还是提供间隙。
- 确定参考要素。 提出功能安装面与定心参考,再检查加工和检验如何定位铸件。
- 区分两套轮廓。 标出成品孔和法兰、拟留铸造材料,以及保留铸态的特征。
- 审查模具构件关系。 检查关键特征是否跨分型或依赖活动型芯,并评估后续加工路线。
- 确认样品验收依据。 制造前约定尺寸与功能检查,试模后按该依据测试认可,再交付模具。
这套顺序让报价假设可见,便于同范围比较,并不要求客户设计模具浇注、冷却或机械结构。
07 / 08
关键尺寸审查清单
| 项目 | 应提供的信息 | 确认前需解决的问题 |
|---|---|---|
| 关键接口 | 功能、尺寸和相互关系 | 控制要求是否足以保证装配? |
| 基准 | 实体基准要素与参考顺序 | 加工和检验能否稳定建立? |
| 制造阶段 | 铸态与成品要求的区别 | 报价包含哪些操作和能力? |
| 加工余量 | 加工面、孔及一致的模型版本 | 谁定义铸件轮廓与去除材料? |
| 验收 | 检验状态、方法和功能试验 | 试模样品检查什么、由谁检查? |
图纸版本旁应保留待解决事项清单。照搬其他零件的公差,或只写“高精度”,都不足以作为清晰验收依据。
08 / 08
常见问题与下一步
成品公差都能直接压铸出来吗?
不能。可行性取决于特征与工艺,部分接口可能需要加工或其他约定的精整工序。应逐项审查,不能把某个特征的能力推广到整个零件。
留了加工余量,就能保证加工面完整吗?
不能。余量、铸件波动、装夹和内部质量要一起评估,单独一个余量值无法证明最终结果。
只发三维模型可以吗?
如有条件,应附图纸或说明,标出关键要求、基准、加工与版本,并解释尚未解决的问题。可参阅报价资料准备指南和壁厚、加强筋与安装柱审查,再提交模具询价。
EXACTMEC 通过制造合作伙伴提供定制铝压铸模具。付款后、制造前明确审查确认模具设计;试模样品由客户测试认可后安排模具交付。加工、检验和试验交付内容,应按具体项目约定。