Một vỏ máy có vẻ đơn giản bên ngoài nhưng các vùng giao nhau bên trong có thể khó chế tạo. Trụ bắt vít đặc nối với đáy mỏng, hoặc nhiều gân tụ về một góc, không chỉ làm thay đổi khối lượng mà còn ảnh hưởng đến điền đầy, truyền nhiệt và tháo vật đúc khỏi khuôn.
Bài viết dùng vỏ thiết bị điện tử minh họa để giải thích những điểm cần xem xét trước khi phê duyệt thiết kế khuôn. Không có một chiều dày tối thiểu hay tỷ lệ gân/thành áp dụng cho mọi sản phẩm: kích thước phù hợp còn phụ thuộc hợp kim, quãng đường điền đầy, thiết bị, tải trọng và kết cấu khuôn.
01 / 08
Kiểm tra tính liên tục của chiều dày thành
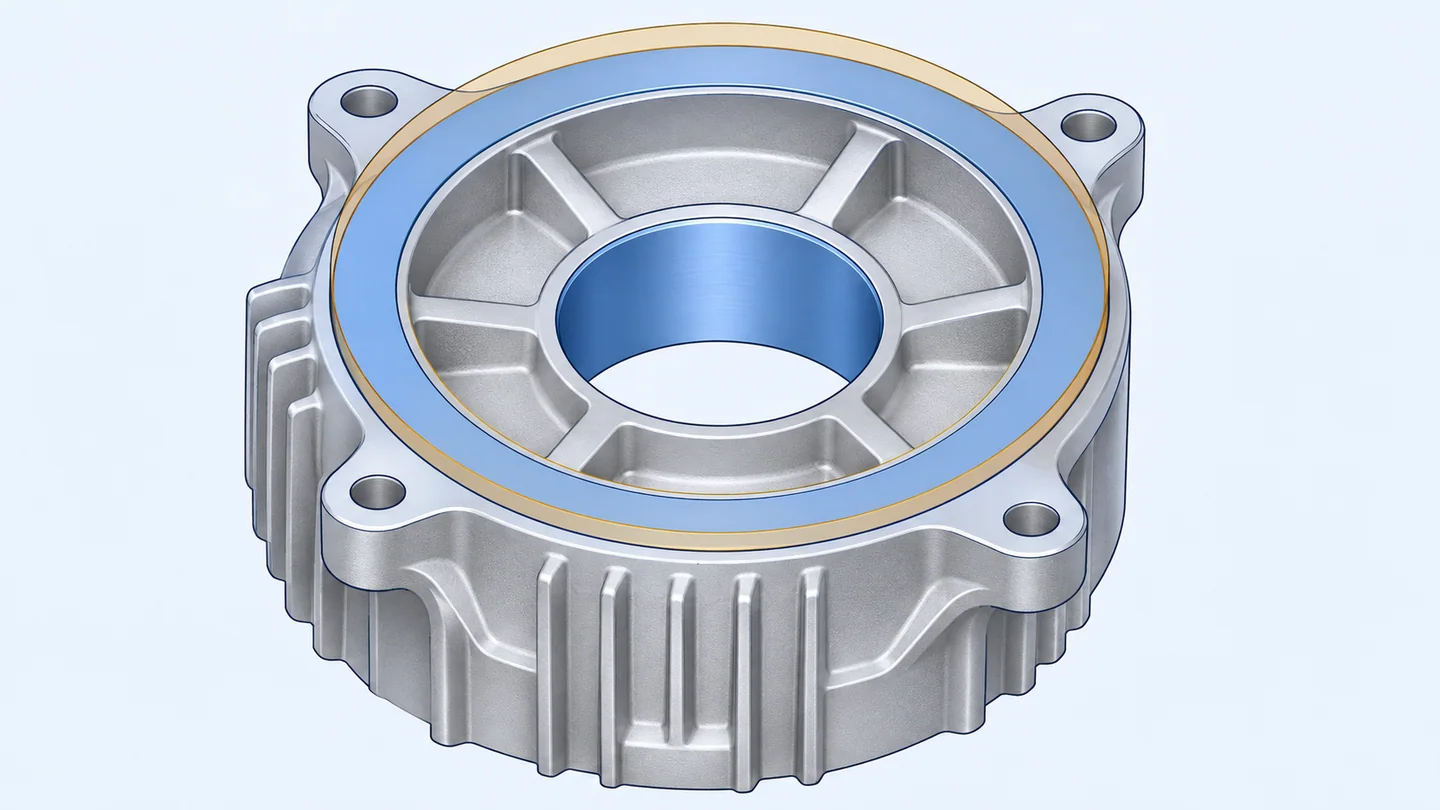
Chiều dày danh nghĩa là tiết diện cơ sở, không có nghĩa mọi vị trí phải giống hệt nhau. So sánh đáy, thành bên, góc, mặt bích và vùng chuyển tiếp. Chỗ nối đột ngột từ thành mỏng sang khối đặc lớn tạo khác biệt nhiệt cục bộ; vùng dày có thể nguội khác đi và cần xem xét nguy cơ khuyết tật liên quan đến co ngót và biến dạng.
Không phải cứ làm mọi vùng mỏng hơn là tốt. Đường điền đầy dài hoặc vị trí lắp chịu tải có thể cần giải pháp khác. Cùng đội ngũ đúc xem bản đồ chiều dày, đường kim loại vào, thoát khí và điều khiển nhiệt. Hướng dẫn thành đồng đều của NADCA trình bày nguyên tắc thiết kế, không đưa ra một con số phù hợp cho mọi vỏ máy.
Cắt qua các chỗ nối dày nhất. Nếu chức năng cho phép, xem xét tạo rỗng để bỏ kim loại thừa và chuyển tiếp từ từ, đồng thời giữ vật liệu cần cho làm kín, tải bắt vít và gia công dự kiến. Mọi thay đổi hình học sản phẩm phải được chủ sở hữu thiết kế chấp thuận.
Đọc mặt cắt thành
Nút dày chuyển đột ngột
Tiết diện liên tục hơn
02 / 08
Đặt gân theo đường truyền tải có ích
Gân tăng cứng phải có nhiệm vụ cụ thể: nối trụ bắt vít với thành gần đó hoặc hạn chế uốn của đáy rộng. Gân cao hay dày hơn không mặc nhiên tốt hơn nếu làm chỗ giao nhau quá dày, vướng đặc tính khác hoặc khó điền đầy và tháo khuôn.
Kiểm tra chân gân, giao điểm các gân và khoảng cách tới chi tiết lân cận. Bổ sung bán kính lượn và góc thoát khuôn phù hợp rồi kiểm tra lại tiết diện. Bán kính trông êm có thể làm tăng đáng kể lượng kim loại tại một giao điểm chật. Cũng cần chừa phần thép khuôn đủ phù hợp và đường tiếp cận để sửa nguội hoặc gia công.
Không lấy tỷ lệ gân của ép phun nhựa làm quy tắc cho đúc áp lực nhôm. Hướng dẫn về gân của NADCA giải thích vai trò đối với độ cứng vững và dòng kim loại; chiều dày, chiều cao, khoảng cách thực tế phải được xem xét theo từng sản phẩm.
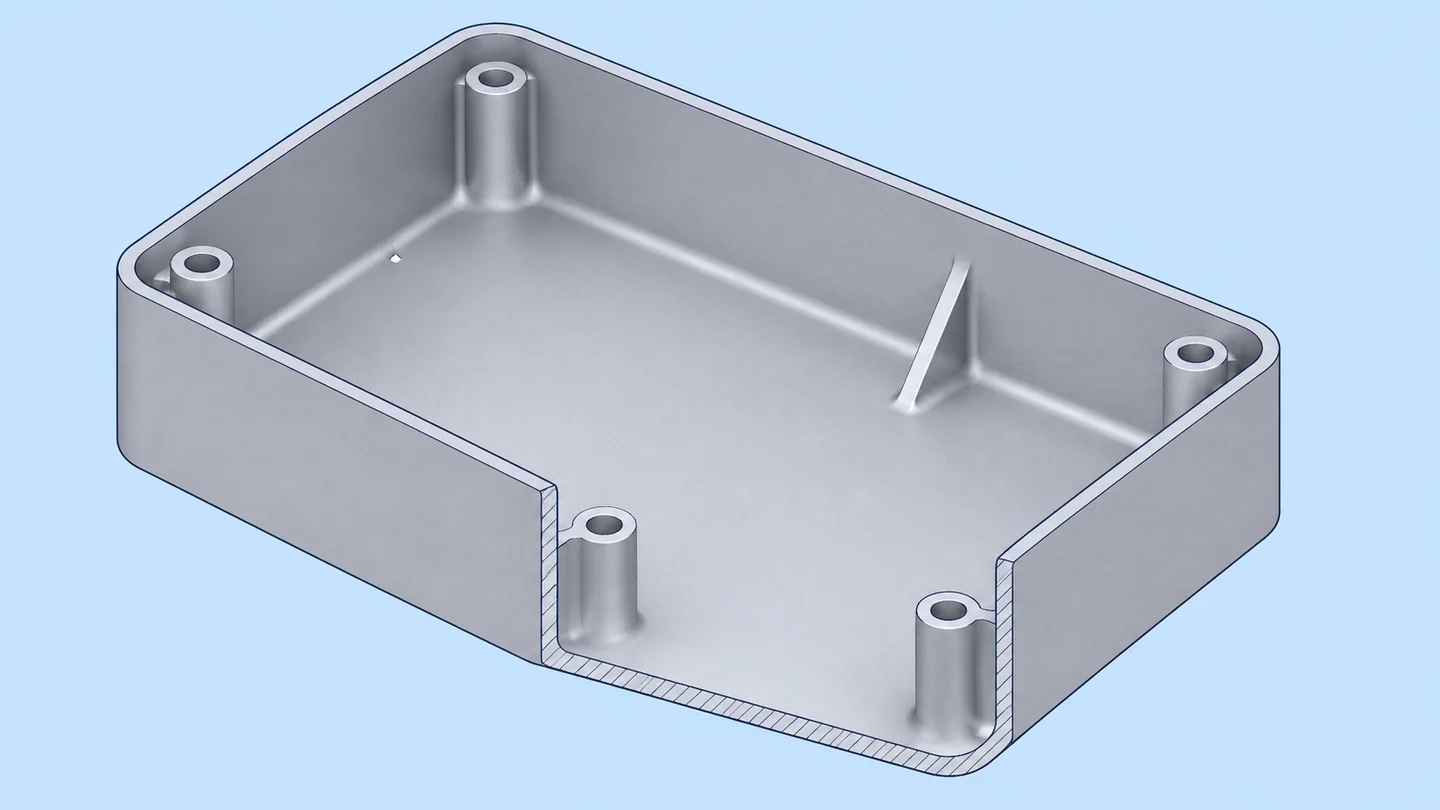
Xem toàn bộ vùng nối
Trụ bắt vít rỗng
Gân và chuyển tiếp chân
03 / 08
Xem trụ bắt vít như kết cấu rỗng chịu tải
Đường kính ngoài chưa đủ để đánh giá khả năng chế tạo trụ. Cần xem mặt cắt trụ và chân trụ: dù có lỗ giữa, chỗ nối vào đáy hoặc thành vẫn có thể tạo khối kim loại dày. Hãy đánh giá toàn bộ vùng nối, không chỉ lỗ.
Nêu loại vít, chiều dài ăn khớp, tải lắp ráp và lỗ sẽ được đúc sẵn, khoan, tarô hay gia công cách khác. Các lựa chọn này ảnh hưởng đến lỗ tạo bởi lõi, đường tiếp cận dao và lượng vật liệu phải giữ. Lỗ mồi đúc sẵn không phải là liên kết ren đã hoàn thiện.
Bề mặt trong và ngoài của trụ cần có phương án tháo khuôn; gân đỡ cần chuyển tiếp hợp lý. Nếu trụ quá gần thành, kiểm tra phần thép khuôn nằm giữa. Hướng dẫn trụ của NADCA giải thích mối liên hệ giữa tạo rỗng, gân, bán kính lượn và góc thoát khuôn.
04 / 08
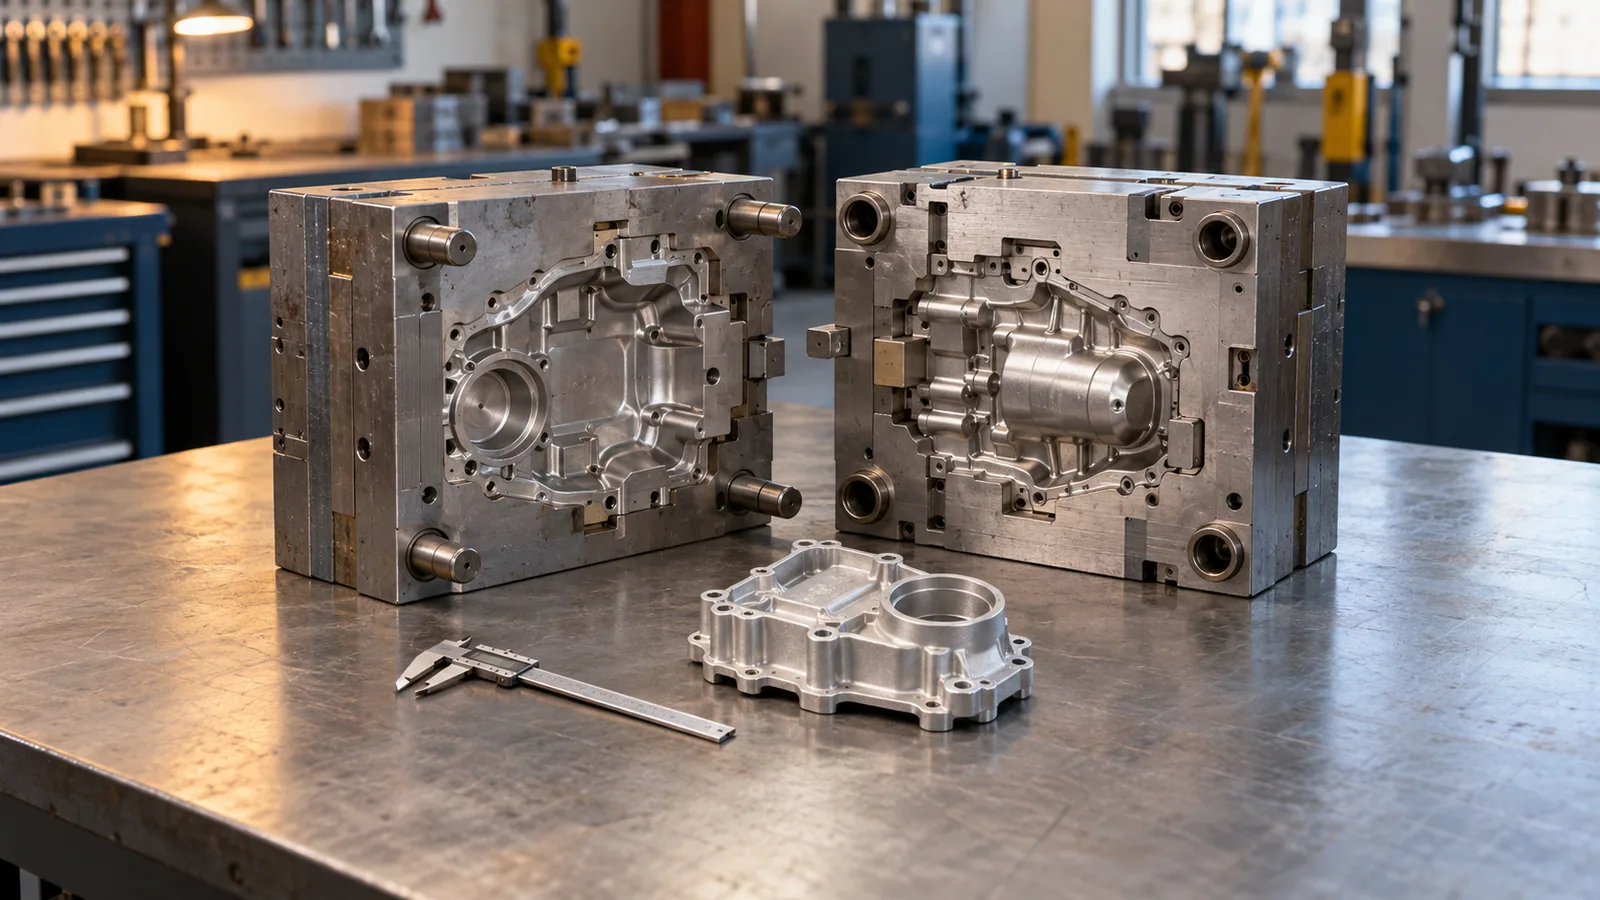
Kiểm tra tháo khuôn, khoảng hở và gia công cùng nhau
Một đặc tính chịu lực hợp lý vẫn có thể cản hướng mở khuôn. Đối chiếu mặt gân và lỗ trụ với hướng rút dự kiến; đặc tính bên có thể cần lõi trượt hoặc gia công sau. Góc thoát khuôn làm tiết diện thay đổi theo chiều cao, nên cần xác định vị trí kiểm soát chiều dày hoặc kích thước lắp ghép.
Chừa khoảng hở cho tua vít, dao tarô, đồ gá và chi tiết lắp cùng. Đánh dấu mặt làm kín và mặt tiếp xúc quan trọng. Với mặt cần gia công, phân biệt hình học hoàn thiện và lượng dư đúc trước khi thay đổi gân gần đó. Xem thêm bài đường phân khuôn và góc thoát khuôn.
05 / 08
Ví dụ: xem xét vỏ thiết bị điện tử
Ví dụ khái niệm có bốn trụ bắt vít, mặt lắp nắp phẳng và hai gân bên trong. Đây là ví dụ học tập, không phải dự án khách hàng đã hoàn thành hay thiết kế đúc đã được xác nhận.
- Đánh dấu giao diện cố định. Xác định vùng làm kín nắp, khoảng trống PCB và vị trí vít trước khi đề xuất thay đổi.
- Cắt qua chân trụ. Tìm khối đặc không cần thiết trên đáy; xem xét tạo rỗng và chuyển tiếp êm mà vẫn giữ khả năng đỡ vít.
- Theo đường truyền tải của gân. Giữ gân có tác dụng rõ ràng; xem lại những giao điểm tích kim loại nhưng không có mục đích hữu ích.
- Kiểm tra tuyến chế tạo. Cùng đánh giá điền đầy, tháo khuôn, tiếp cận dụng cụ và phương án hoàn thiện lỗ.
- Ghi nhận phiên bản thống nhất. Mô hình, kích thước và vấn đề còn mở phải cùng một phiên bản trước khi phê duyệt thiết kế khuôn.
Mô hình nhẹ hơn chưa chắc là phương án tốt hơn. Kết quả hữu ích là yêu cầu chức năng và cách chế tạo dự kiến đã được xem xét cùng nhau.
06 / 08
Hồ sơ cần có để xem xét
| Khu vực | Thông tin cần đánh dấu | Quyết định cần thống nhất |
|---|---|---|
| Thành và chuyển tiếp | Mặt cắt qua thành mỏng và nút dày | Vùng nào được thay đổi mà không ảnh hưởng chức năng? |
| Gân | Hướng tải, khoảng hở và giao điểm | Mỗi gân có hỗ trợ hữu ích và tháo khuôn được không? |
| Trụ bắt vít | Vít, hoàn thiện lỗ và yêu cầu lắp | Phần nào đúc, phần nào gia công, giữ vật liệu ở đâu? |
| Mặt chức năng | Mặt làm kín, định vị và tiếp xúc | Mặt và kích thước nào được ưu tiên? |
| Phiên bản sản phẩm | Mô hình 3D, bản vẽ 2D và ghi chú sửa đổi khớp nhau | Phiên bản nào là cơ sở báo giá và xem xét? |
Ghi rõ vấn đề chưa giải quyết thay vì tự điền kích thước chung. Mô phỏng hay đánh giá kỹ thuật có thể hỗ trợ, nhưng ảnh CAD đẹp không tự chứng minh chất lượng đúc hoặc độ bền kết cấu.
07 / 08
Câu hỏi thường gặp
Có một chiều dày khuyến nghị cho mọi vỏ nhôm không?
Không. Kích thước tổng thể, hợp kim, khoảng điền đầy, hình học và yêu cầu làm việc đều ảnh hưởng. Dùng phương án đã được nhà sản xuất xem xét cho sản phẩm cụ thể.
Gân luôn thay được thành dày hơn không?
Không. Gân có thể tăng độ cứng vững theo hướng hữu ích nhưng không tự đáp ứng yêu cầu làm kín, va đập, mỏi hoặc bắt vít. Phải xem tải sản phẩm và thiết kế đúc cùng nhau.
Trụ có lỗ đúc sẵn thì không cần gia công nữa?
Không hẳn. Đường kính cuối, ren, vị trí và tình trạng bề mặt có thể cần gia công. Hãy nêu yêu cầu hoàn thiện và thống nhất phương án trước khi làm khuôn.
08 / 08
Chuyển ghi chú thành yêu cầu báo giá rõ ràng
Gửi bản vẽ sản phẩm 2D hoặc 3D rõ ràng, hoặc mô tả mẫu vật có thể đánh giá, kèm giao diện quan trọng và phiên bản hiện tại. Xem hướng dẫn chuẩn bị báo giá và bài dung sai, chuẩn và lượng dư gia công.
EXACTMEC cung cấp khuôn đúc áp lực nhôm theo yêu cầu, phối hợp với đối tác chế tạo tại Trung Quốc. Sau thanh toán, thiết kế khuôn được xem xét và phê duyệt rõ ràng trước khi chế tạo. Khách hàng kiểm tra và chấp thuận mẫu đúc thử trước khi bàn giao khuôn. Gửi yêu cầu báo giá khuôn để trao đổi phạm vi cho chi tiết của bạn.
Tài liệu tham khảo thêm
Tài liệu tham khảo kỹ thuật dùng để kiểm tra bài viết này:
Bạn đã nghĩ đến một linh kiện chưa?
Hãy chia sẻ bản vẽ 2D hoặc 3D rõ ràng, hoặc cho chúng tôi biết về một mẫu sản phẩm thực tế. Chúng tôi sẽ thảo luận về phạm vi khuôn cho chi tiết của bạn.
Gửi yêu cầu về khuôn