Hai nhà cung cấp nhận cùng mô hình 3D vẫn có thể báo giá theo yêu cầu hoàn thiện khác nhau. Một bên mặc định lỗ giữ nguyên trạng thái đúc, bên kia tính cả khoan và gia công tinh. Mặt làm kín trông phẳng trên CAD cũng có thể chưa được xác định độ phẳng, chuẩn đo và giai đoạn kiểm tra.
Trước khi làm khuôn, hãy gắn mỗi kích thước quan trọng với chức năng, công đoạn và cách đo. Bài viết dùng nắp đầu động cơ khái niệm, không đưa ra dung sai hay lượng dư chung, và hình minh họa không phải bản vẽ sản xuất.
01 / 08
Xác định yêu cầu quan trọng từ chức năng lắp ráp
Liệt kê giao diện ảnh hưởng đến lắp ráp và vận hành: lỗ lắp ổ bi, lỗ trục, mặt lắp, nhóm lỗ bu lông hoặc mặt làm kín. Giải thích chức năng từng vùng. Lỗ định vị ổ bi không có cùng nhiệm vụ với lỗ hở chỉ để bu lông đi qua.
Phân biệt kích thước với quan hệ vị trí và hướng giữa các đặc tính. Dung sai đường kính không xác định đầy đủ vị trí hoặc hướng của lỗ so với mặt lắp. Độ phẳng một mặt cũng khác quan hệ của nó với mặt khác. Dùng chỉ dẫn bản vẽ phù hợp, ghi tiêu chuẩn và phiên bản áp dụng; một ghi chú cộng/trừ chung không biểu đạt mọi yêu cầu.
Không siết toàn bộ dung sai chỉ để bản vẽ trông chính xác. Phân bổ theo chức năng rồi xem yêu cầu nào có thể đúc trực tiếp, yêu cầu nào cần hoàn thiện. Tiêu chuẩn sản phẩm NADCA bao quát dung sai kích thước và hình học; ứng dụng cụ thể vẫn cần thống nhất.
02 / 08
Chọn chuẩn theo cách định vị chi tiết
Chuẩn là tham chiếu lý tưởng được thiết lập từ yếu tố chuẩn đã chỉ định, không đơn giản là cạnh dễ chọn nhất trong CAD. Xác định bề mặt hoặc đặc tính nào định vị chi tiết khi lắp ráp, gia công và kiểm tra, và chúng là mặt đúc hay mặt đã gia công.
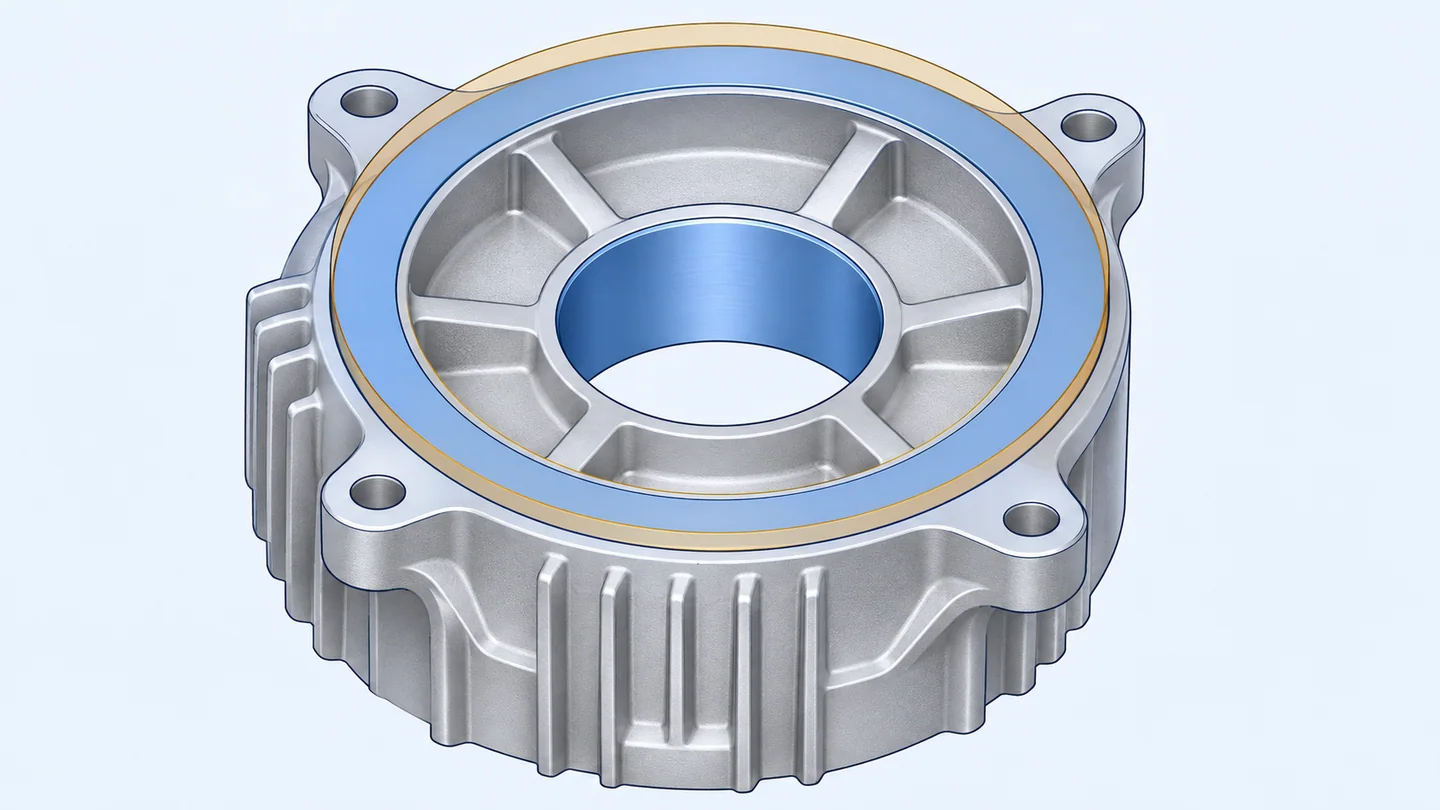
Với nắp động cơ, mặt lắp có thể tạo tham chiếu chính, trục lỗ dùng định tâm và một đặc tính khác xác định hướng góc. Đây chỉ là một phương án khái niệm, không phải hệ chuẩn hoàn chỉnh. Kỹ sư phải chọn thứ tự và chỉ dẫn theo chức năng thực tế.
Kiểm tra đồ gá tạo các tham chiếu đó như thế nào. Bề mặt đúc nhám, có góc thoát hoặc gián đoạn có thể không tựa ổn định như dự kiến. Nếu gia công và kiểm tra dùng hệ chuẩn khác nhau, phải ghi cách liên hệ kết quả thay vì coi hai cách gá là tương đương.
Định vị trước khi đo
- 1Tham chiếu mặt lắp
- 2Tham chiếu định tâm
- 3Định hướng góc
03 / 08
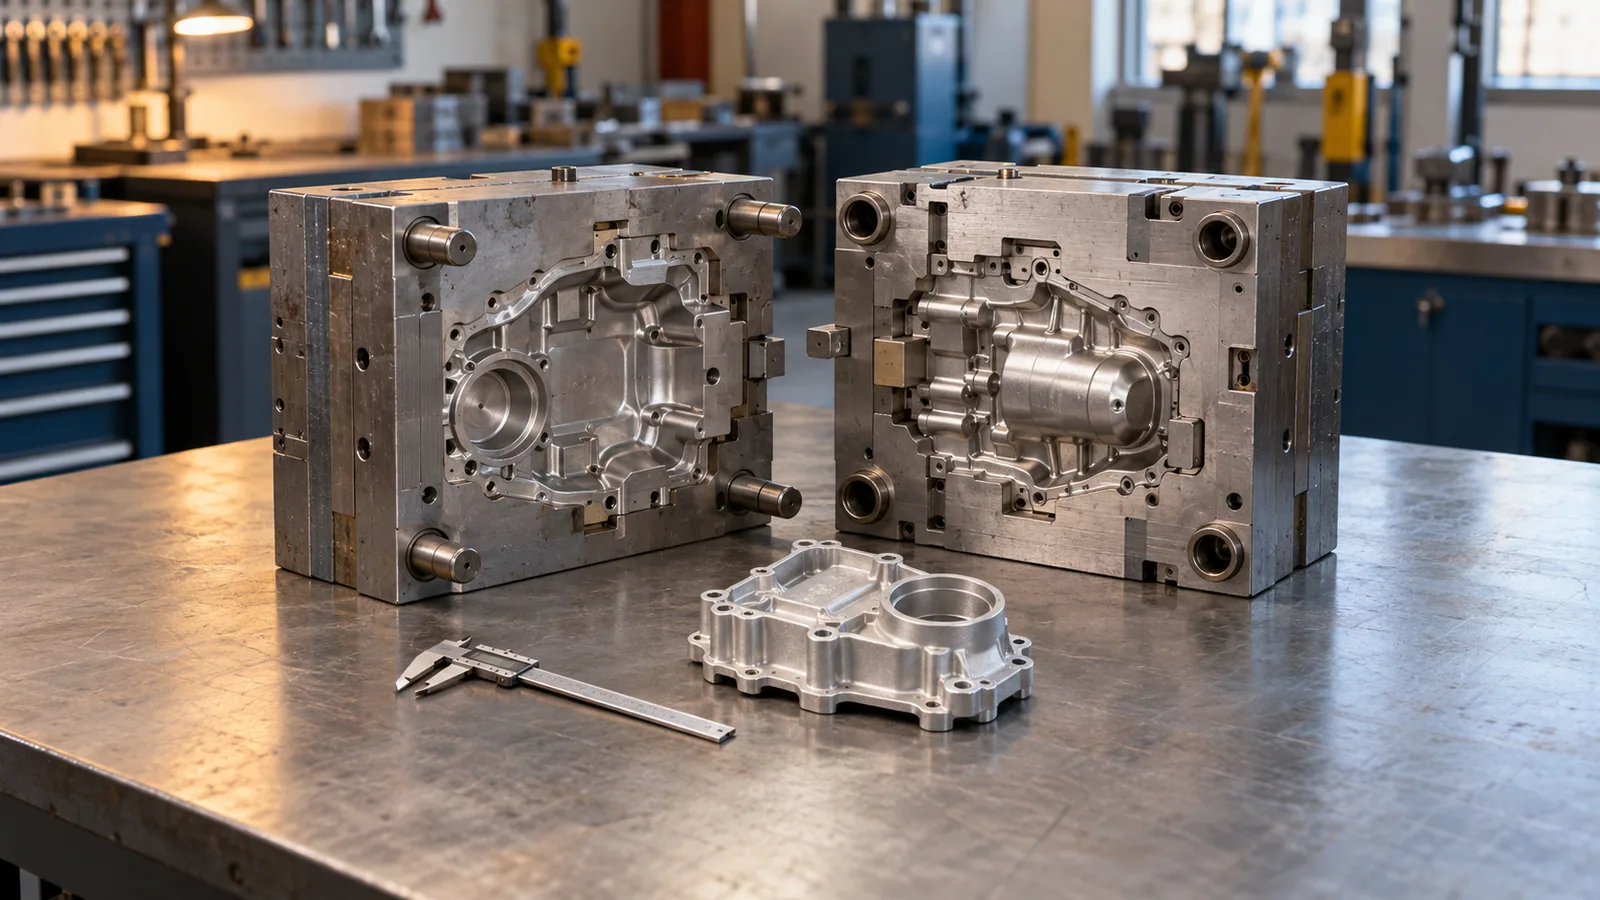
Phân biệt kích thước cùng nửa khuôn và qua mặt phân khuôn
Kích thước giữa các đặc tính do cùng một nửa khuôn tạo thành khác kích thước qua mặt phân khuôn. Độ đóng khuôn, vị trí phần tử chuyển động và các yếu tố quá trình có thể tác động khác nhau. Cần xét hình học, vị trí và loại dung sai phù hợp.
Đánh dấu đặc tính quan trọng được tạo bởi cùng nửa khuôn, nửa đối diện hay lõi chuyển động. Trao đổi đường phân khuôn trước khi chốt phương án kích thước. Nếu chức năng cho phép, thay đổi tham chiếu hoặc bố trí đặc tính có thể giảm phụ thuộc không cần thiết vào nhiều phần tử khuôn.
Không hứa rằng kích thước cùng nửa khuôn sẽ tự đạt một dung sai cụ thể. Đội chế tạo vẫn phải đánh giá kích thước, hợp kim, khuôn, quá trình và cách đo. Báo giá cần tách khả năng trạng thái đúc khỏi khả năng sau gia công.
04 / 08
Xác định lượng dư trước khi chế tạo khuôn
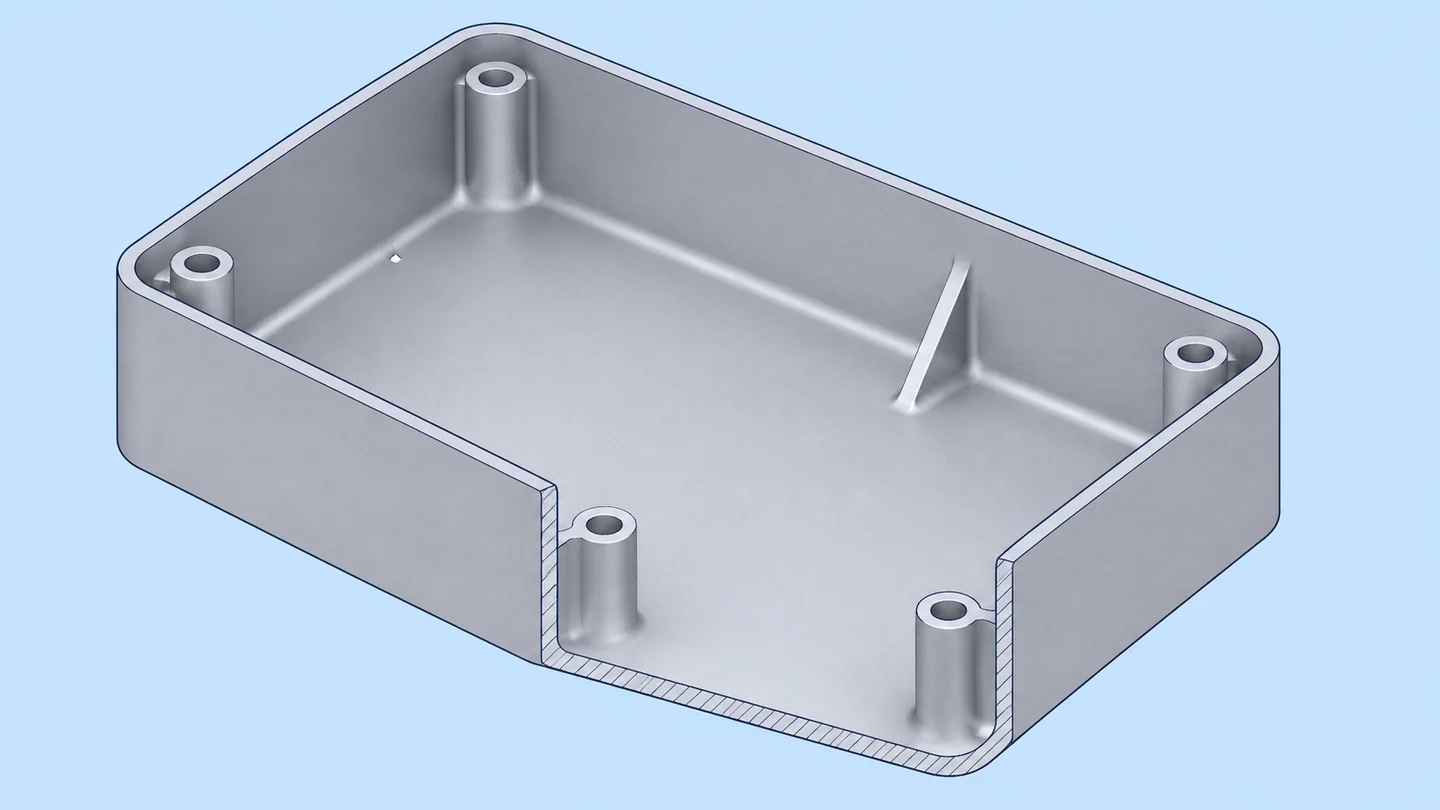
Lượng dư gia công là vật liệu dự kiến bóc đi từ bề mặt đúc đến bề mặt hoàn thiện. Nó không phải dung sai chung hay tỷ lệ co ngót. Mặt ngoài có thể giữ vật liệu ngoài biên dạng cuối; lỗ đúc có thể nhỏ hơn lỗ hoàn thiện. Phương án phụ thuộc cách chế tạo đặc tính.
Lượng dư quá ít có thể khiến một số vùng không được gia công sạch. Quá nhiều làm tăng thời gian cắt, thay đổi tiết diện và có thể làm lộ rỗ bên trong. Xem xét cùng biến động vật đúc, cách định vị, biến dạng, tiếp cận dao và yêu cầu cuối. Phần lập kế hoạch gia công trong hướng dẫn CWM cung cấp kiến thức nền hữu ích.
Phân biệt mô hình đúc và mô hình hoàn thiện, giữ phiên bản tương ứng và đánh dấu mặt gia công. Không để nhà làm khuôn phải đoán lượng dư chỉ từ mô hình thành phẩm. Thống nhất ai xác định hình học đúc và phiên bản nào dùng làm khuôn.
Tách hình học đúc và hoàn thiện
- 1Biên lượng dư đúc
- 2Biên hoàn thiện
- 3Vật liệu cần bóc
05 / 08
Thống nhất thời điểm và cách đo
Ghi trạng thái kiểm tra: sau đúc, sau cắt sửa, sau gia công hay sau xử lý bề mặt chỉ định. Thống nhất cách định vị theo chuẩn, định nghĩa đặc tính, phương pháp đo và kiểm tra chức năng. Thước cặp, đồ kiểm và máy đo tọa độ có thể trả lời những câu hỏi khác nhau.
Xác định khách hàng sẽ thử gì trên mẫu đúc thử. Lắp ghép, làm kín hoặc lắp ổ bi có thể cần đánh giá ngoài danh sách kích thước tuyến tính. Nếu cần báo cáo, dưỡng kiểm hoặc phép thử đặc biệt, đưa vào phạm vi thỏa thuận thay vì mặc định mọi đơn khuôn đều bao gồm.
Lớp phủ và hoàn thiện cũng ảnh hưởng giao diện cuối. Nếu kích thước áp dụng sau xử lý, ghi rõ và xem xét với quy trình dự kiến. Giải quyết chỉ dẫn không nhất quán giữa mô hình và bản vẽ trước phê duyệt.
06 / 08
Ví dụ: xem xét nắp đầu động cơ
Ví dụ khái niệm gồm lỗ trung tâm, mặt bích và nhóm lỗ bu lông. Đây không phải dự án khách hàng đã hoàn tất hay cam kết năng lực quá trình.
- Giải thích giao diện. Nêu lỗ dùng định vị ổ bi, dẫn hướng hay tạo khoảng hở.
- Chỉ định yếu tố tham chiếu. Đề xuất mặt lắp và chuẩn định tâm theo chức năng, rồi xem cách gá khi gia công và kiểm tra.
- Tách hai hình học. Đánh dấu lỗ và bích hoàn thiện, lượng kim loại đúc dự kiến và đặc tính giữ nguyên trạng thái đúc.
- Xem quan hệ phần tử khuôn. Kiểm tra đặc tính quan trọng có qua mặt phân khuôn hoặc phụ thuộc lõi chuyển động không, và xem tuyến gia công.
- Chốt chấp nhận mẫu. Thống nhất kiểm tra kích thước và chức năng trước chế tạo, rồi thử và chấp thuận mẫu trước bàn giao khuôn.
Trình tự này làm rõ giả định để so sánh báo giá cùng phạm vi. Khách hàng không phải thiết kế hệ thống rót, làm mát hay cơ cấu khuôn.
07 / 08
Danh sách kiểm tra kích thước
| Mục | Cần ghi rõ | Cần giải quyết trước phê duyệt |
|---|---|---|
| Giao diện quan trọng | Chức năng, kích thước và quan hệ | Chỉ dẫn có đủ cho lắp ráp không? |
| Chuẩn | Yếu tố vật lý và thứ tự tham chiếu | Có thiết lập nhất quán khi gia công và kiểm tra không? |
| Công đoạn | Yêu cầu đúc và hoàn thiện | Báo giá gồm thao tác và năng lực nào? |
| Lượng dư | Mặt, lỗ và phiên bản mô hình tương ứng | Ai xác định vật đúc và vật liệu cần bóc? |
| Chấp nhận | Trạng thái, cách đo và thử chức năng | Kiểm tra gì trên mẫu và ai thực hiện? |
Giữ danh sách vấn đề mở cùng phiên bản bản vẽ. Dung sai chép từ sản phẩm khác hoặc yêu cầu “chính xác cao” không định nghĩa chưa đủ làm tiêu chí nghiệm thu.
08 / 08
Câu hỏi thường gặp và bước tiếp theo
Mọi dung sai cuối đều có thể đạt trực tiếp khi đúc không?
Không. Tính khả thi phụ thuộc đặc tính và quá trình; một số giao diện cần gia công hoặc hoàn thiện đã thống nhất. Xem xét riêng từng đặc tính.
Có lượng dư là bảo đảm mặt gia công sạch không?
Không. Lượng dư, biến động vật đúc, gá kẹp và chất lượng bên trong phải được đánh giá cùng nhau. Một giá trị lượng dư không tự xác lập kết quả cuối.
Chỉ gửi mô hình 3D có đủ không?
Nếu có, gửi thêm bản vẽ hoặc ghi chú về yêu cầu quan trọng, chuẩn, gia công và phiên bản; nêu vấn đề chưa giải quyết. Xem chuẩn bị báo giá và thành, gân, trụ bắt vít, rồi gửi yêu cầu khuôn.
EXACTMEC cung cấp khuôn đúc áp lực nhôm theo yêu cầu qua đối tác chế tạo. Thiết kế được xem xét và phê duyệt rõ ràng sau thanh toán, trước chế tạo; khách hàng thử và chấp thuận mẫu đúc thử trước bàn giao khuôn. Hạng mục gia công, kiểm tra và thử nghiệm cần được thỏa thuận theo từng dự án.
Tài liệu tham khảo thêm
Tài liệu tham khảo kỹ thuật dùng để kiểm tra bài viết này:
Bạn đã nghĩ đến một linh kiện chưa?
Hãy chia sẻ bản vẽ 2D hoặc 3D rõ ràng, hoặc cho chúng tôi biết về một mẫu sản phẩm thực tế. Chúng tôi sẽ thảo luận về phạm vi khuôn cho chi tiết của bạn.
Gửi yêu cầu về khuôn